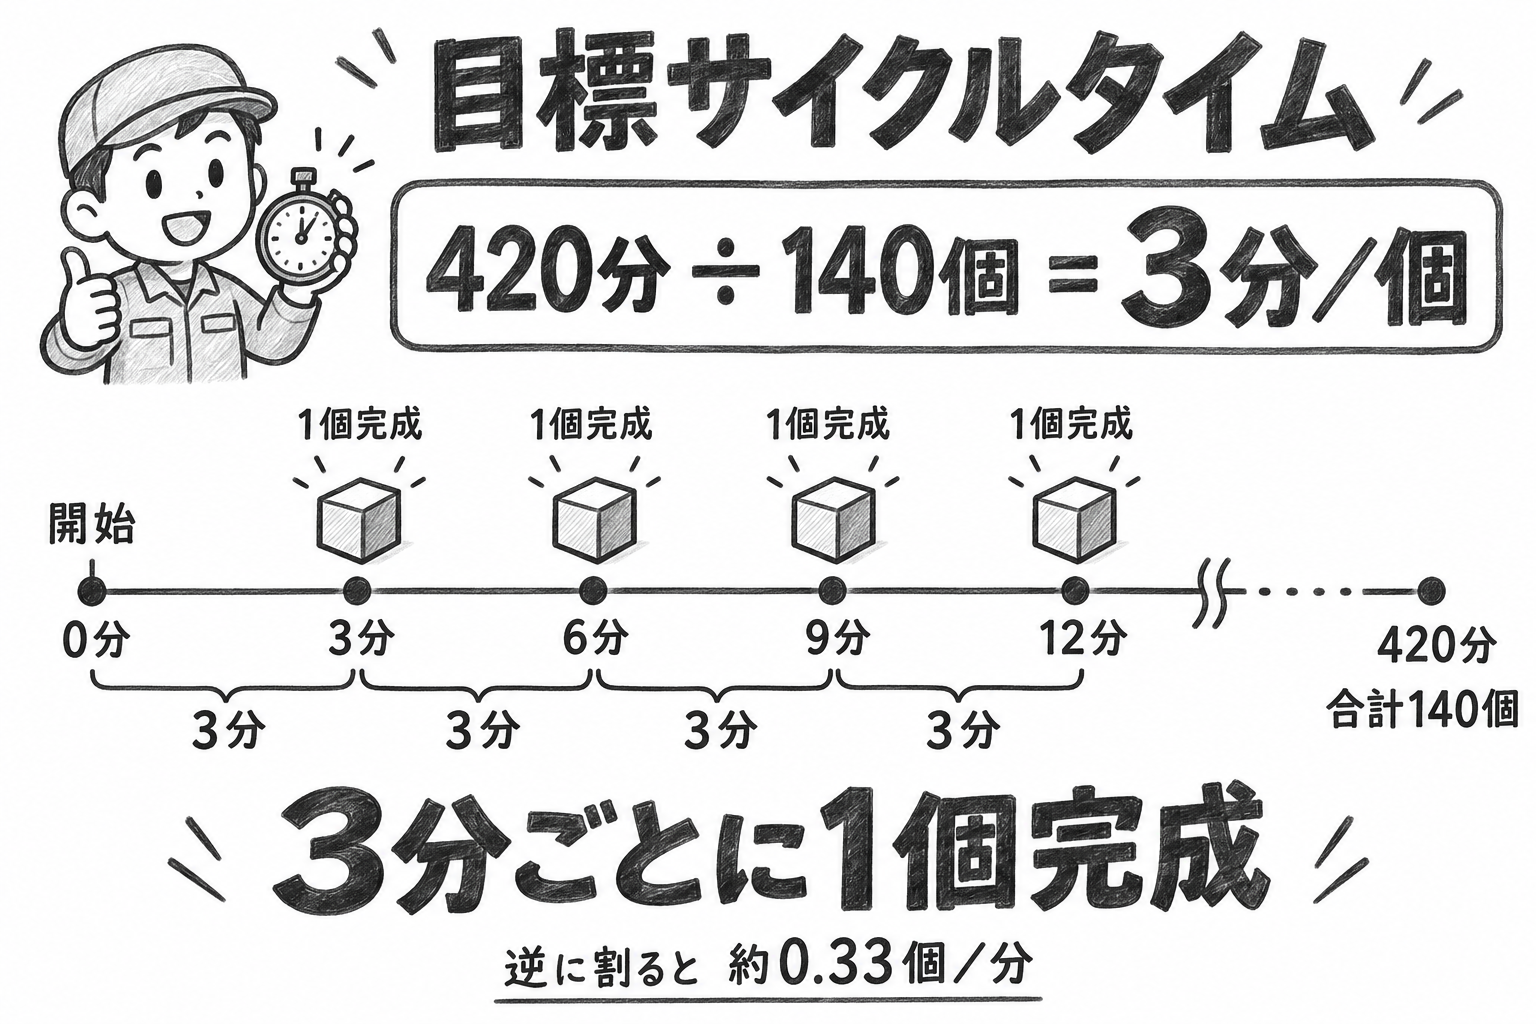
目標サイクルタイムは、必要数を作るために、1個当たり何分使えるかを示す目標です。 実稼働時間420分で140個を作るなら、420÷140=3分/個。平均して3分ごとに1個完成させるペースが必要です。
なぜ「時間÷個数」なの?
420分を、140個に均等に分けると考えましょう。
目標サイクルタイム=実稼働時間÷必要生産数
420分÷140個=3分/個。
今回は420分を休憩などを除いた、生産に使える時間として扱います。時間と数量は同じ期間の条件を使います。1日の時間を1か月分の数量で割ってはいけません。
図は一定ペースを表す模式図です。実際の設備停止や工程間の待ち時間まで表すものではありません。
逆に割ると、何が違う?
140個÷420分=約0.33個/分。これは「1分当たりに何個作るか」という生産速度です。計算自体は意味がありますが、「1個当たり何分か」という問いの答えとは単位が異なります。
| 計算 | 答え | 意味 |
|---|---|---|
| 420分÷140個 | 3分/個 | 1個当たりに使える時間 |
| 140個÷420分 | 約0.33個/分 | 1分当たりに必要な生産個数 |
どちらも同じ生産ペースを別の形で表しています。答えるときは、数値だけでなく単位まで確認しましょう。
サイクルタイム・タクトタイム・リードタイムの違い
| 用語 | 何を表すか | 例 |
|---|---|---|
| 目標サイクルタイム | 必要数量に間に合わせるための、1個当たりの目標時間 | 420分で140個なら3分/個 |
| サイクルタイム | 工程の作業が1回完了し、繰り返すまでの実測時間など | ある工程を測ると1個当たり2.8分 |
| タクトタイム | 顧客需要に合わせた生産ペース。使用可能な生産時間÷顧客需要で算出 | 420分で顧客需要140個なら3分/個 |
| リードタイム | 開始から完了までの経過時間。対象によって待ち・運搬なども含む | 発注から納入まで5日 |
Lean Enterprise Instituteの用語集では、タクトタイムを使用可能な生産時間÷顧客需要、サイクルタイムを実測する生産・作業時間として説明しています。
この記事の目標サイクルタイムは、必要生産数から求める目標値です。 必要生産数が顧客需要と等しく、時間の取り方も同じなら、タクトタイムと数値が一致します。ただし在庫補充などで必要生産数が顧客需要と異なる場合は、同じ数値になるとは限りません。用語は教材や職場で使い方が異なるため、CPPの学習では手元の教材の定義と問題の条件を優先してください。
また、3分/個は完成のペースを示します。複数工程を通る製品の「着手から完成まで」が3分という意味ではありません。
覚え方
「分/個だから、分÷個」。式を忘れたら、答えの単位から戻りましょう。
同じ時間で必要個数が増えると、1個に使える時間は短くなります。420分で280個なら1.5分/個。この関係でも計算を確認できます。
押さえておきたいポイント
• 目標時間は、生産に使える時間÷必要生産数。
• 逆に割ると「個/分」という生産速度になる。
• 目標値、実測値、開始から完了までの時間を区別する。
• タクトタイムとの関係は、需要・時間の条件と資料の定義を確認する。
4択確認問題
実稼働時間360分で120個を生産する計画です。目標サイクルタイムとして適切なのはどれでしょうか。
A. 3分/個 B. 約0.33分/個 C. 3個/分 D. 360分/個
答え:A。 360分÷120個=3分/個。逆算した120÷360は約0.33「個/分」であり、Bの単位とは異なります。
※学習用に作成したオリジナル問題です。
参考資料
• Lean Enterprise Institute「Takt Time」:https://www.lean.org/lexicon-terms/takt-time/
• Lean Enterprise Institute「Cycle Time」:https://www.lean.org/lexicon-terms/cycle-time/
• Lean Enterprise Institute「Value Stream Mapping」:https://www.lean.org/lexicon-terms/value-stream-mapping/
コメント